



太陽電池メーカー向け炉ベルトメンテナンスのヒント
太陽電池の製造において、高温焼成炉と金属化ベルトは、光起電力(PV)セルの効率に不可欠です。接触焼成プロセスでは、銀とアルミニウムのペーストが、750℃から900℃に達する温度でシリコンウェハ上に焼結されます。
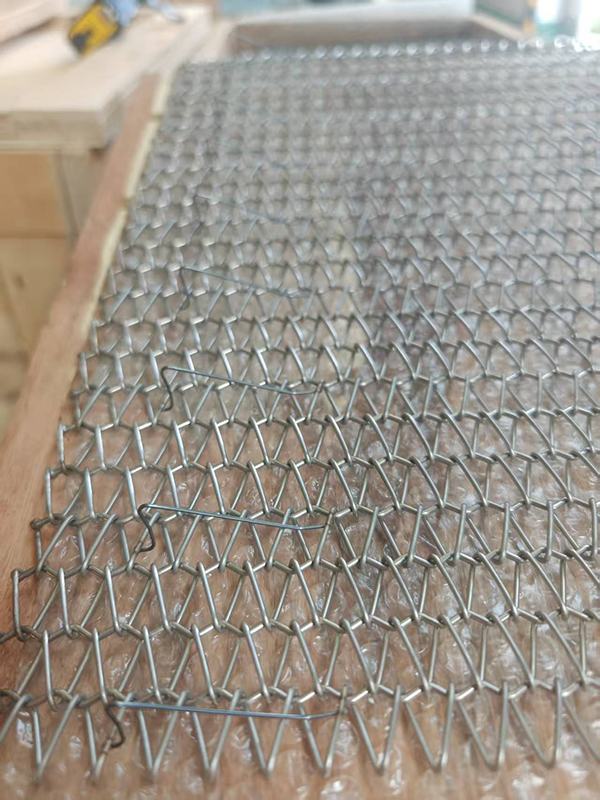
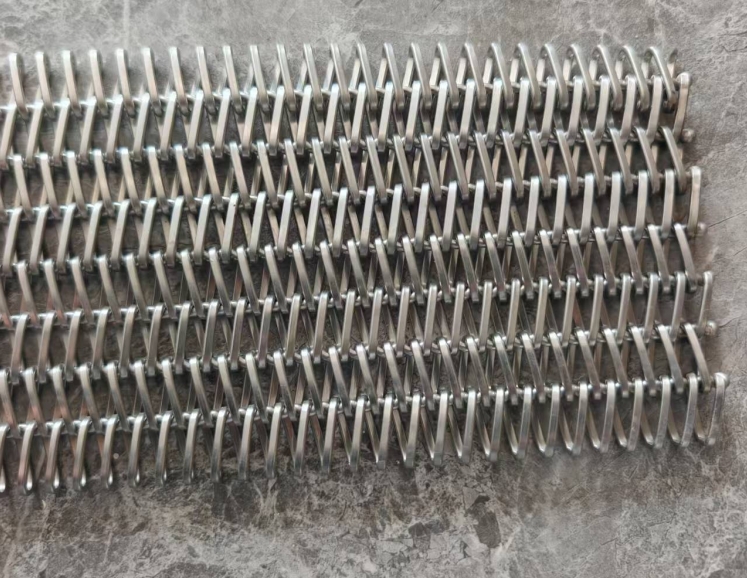
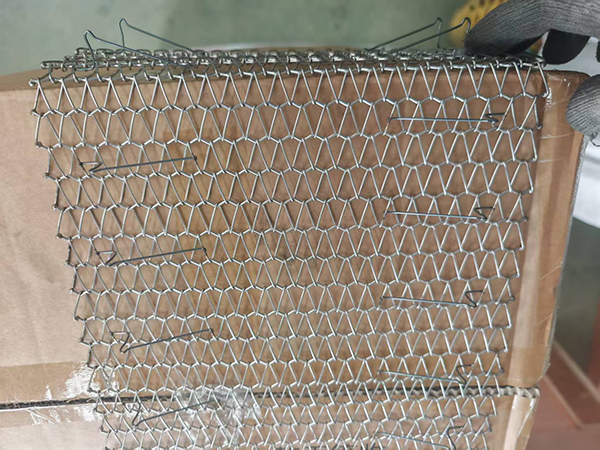
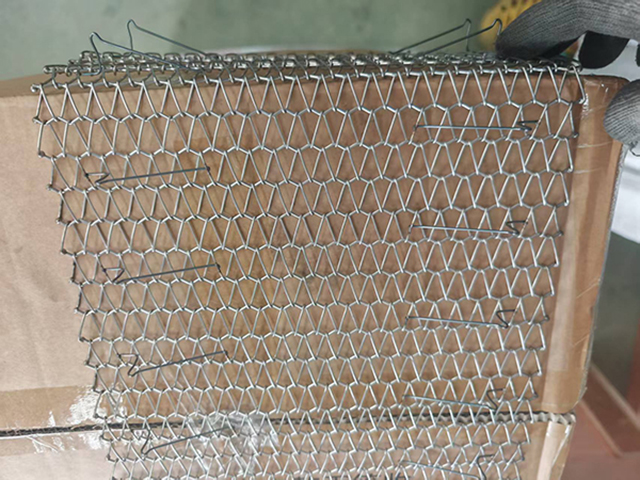
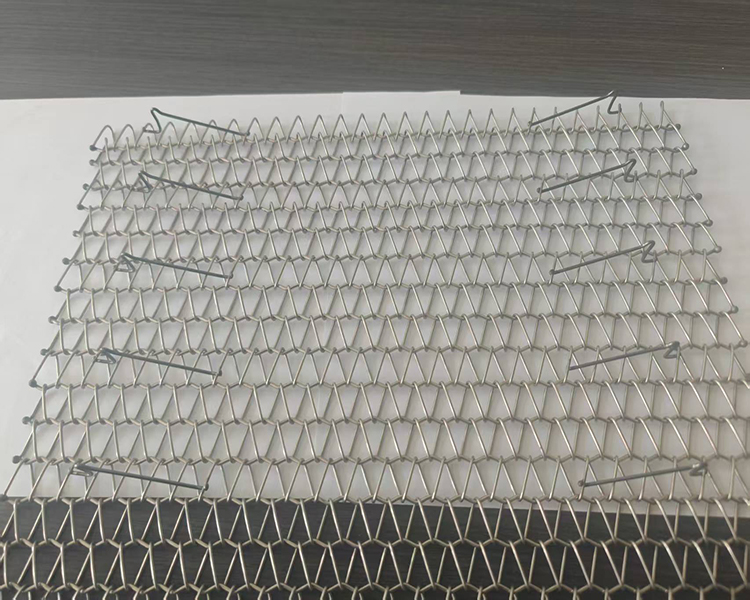
もしあなたの継続的な 金属メッシュベルト 不均一な張力、熱変形、または表面汚染が発生すると、その結果は即座に現れます。ウェハの微細な亀裂、グリッドラインの接触不良、そして高額な生産ライン停止などです。
焼結機の耐用年数を延ばすには メッシュベルト 高い製造歩留まりを維持するために、太陽炉の運転者にとって不可欠なメンテナンス方法を以下に示します。
1. ベルトの張力を監視し、高温による伸びを防止する
高温焼成ゾーンでは、時間の経過とともに金属合金が軟化し、メッシュベルトが伸びたり、トラッキングドリフトを起こしやすくなる。
過度の緊張を避ける:最高焼成温度における過剰な機械的張力は、クリープ変形とピッチ歪みを加速させる。
ドライブスプロケットを定期的に点検してください。駆動ローラーとスプロケットが炉の幅全体にわたって完全に一直線に並んでいることを確認してください。機械的な引っ張りが不均一だと、ベルトが炉の側壁に押し付けられ、織り込まれた耳の端が損傷します。
2. 継続的な熱プロファイル管理を実施する
急速な加熱と冷却のサイクルにより、ベルト内部に熱応力が発生する。 ワイヤーマットリックス。
・段階的な上昇/下降:冷えた炉をいきなり最大熱負荷で始動することは避けてください。金属メッシュが均一に膨張するように、各ゾーンを段階的に予熱してください。
・熱疲労の検査:織り目に局所的なたるみや微細な亀裂がないか、特にクロスロッドコネクタとらせん状のワイヤループが接合する溶接部を中心に定期的に点検してください。
3. 表面の徹底した清掃と残留物の除去を維持する
金属化ペーストからのガス放出により、メッシュベルト表面に揮発性有機化合物、ガラスフリット、および化学残留物が付着します。これらの堆積物は時間の経過とともにシリコンウェーハの裏面に転写され、ピンホール欠陥や電気抵抗の不均一性を引き起こします。
・ベルトが加熱室に戻る前に、機械式ブラシ洗浄または超音波洗浄の連続オンライン洗浄ステーションを設置して、ゴミを除去する。
・熱排気ファンが適切な風量(CFM)で動作し、蒸発したフラックス残渣が冷却ゾーンのメッシュ上に凝縮する前に排出するようにしてください。
4. 適切な高温合金と織り密度を選択する
適切なメンテナンスは、太陽電池の発火特性に合わせて特別に設計されたメッシュベルトを選ぶことから始まります。低品質のステンレス鋼ベルトは、繰り返される熱サイクルによって急速に劣化し、初期材料費の節約分をはるかに上回るダウンタイムが発生します。
標準ステンレス鋼(304/316)→600℃以上での熱酸化および急速なピッチ伸張
高ニッケル合金の改良型 --> 優れたクリープ強度、1000℃まで残留スケールなし
高ニッケル耐熱合金線(インコネルや特殊なニクロム合金など)を使用することで、高い引張強度、耐熱衝撃性、およびスケールの発生を防ぐ安定した表面酸化層が得られます。
太陽光発電ラインを最適化する
予防的なベルトメンテナンスは、セル効率と設備総合効率(OEE)に直接影響を与えます。適切な張力制御、安定した温度上昇、および定期的な表面清掃を組み合わせることで、太陽光発電メーカーはメッシュベルトの耐用年数を大幅に延ばすことができます。
精密設計されたコンベヤベルト、高温メッシュソリューション、カスタム太陽電池焼成ベルトについては、工業用ワイヤーメッシュソリューションを直接ご覧ください。 華達メタルメッシュベルト。
。